
O aço damasco é considerado pela maioria dos cuteleiros uma das maravilhas do mundo antigo, isso porque as lâminas deste material não eram apenas bonitas, mas superavam as outras da época em qualidade.
Ainda hoje, apesar do seu processo de confecção ter sido perdido e reinventado, o aço damasco é conhecido por sua resistência, flexibilidade e principalmente, pelos diferentes padrões que podem ser projetados e criados na hora de forjar este material.
>>> Quer saber mais sobre a história e as características do aço damasco? Clique aqui e confira! <<<
No entanto, a fabricação do aço damasco moderno pode gerar várias dúvidas e questionamentos na cutelaria artesanal. Por isso, convidamos o cuteleiro profissional Marcus Andrade (@andradefcustom) para explicar sobre a confecção do aço damasco com padrão turco.
Confira:
COMO FAZER AÇO DAMASCO PADRÃO TURCO
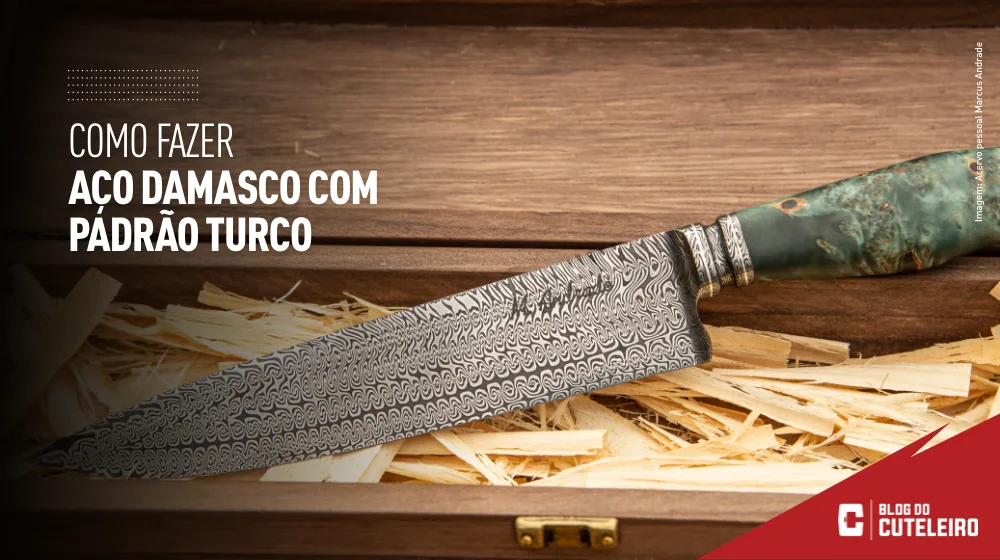
Um dos padrões de aço damasco mais apreciados pelos colecionadores de lâminas é o Aço Damasco Padrão Turco, que é obtido a partir de barras de aço damasco torcidas.
Na sequência deste artigo mostrarei o passo a passo de produção de um padrão de uso em minha oficina.
Montagem do Billet
Usaremos um billet inicial de 25 camadas sendo 13 camadas de aço 1084 e 12 camadas duplas de aço 15N20, usaremos camadas duplas de 15N20 para dar um maior contraste final ao nosso padrão.


Caldeamento e forja das barras
Após a montagem levaremos nosso billet à forja. Quando ele começar a aquecer começaremos a colocar bórax para proteger o aço de oxidações que impeçam o caldeamento das camadas.
Quando o billet atingir a temperatura de caldeamento, que é de aproximadamente 1.100°C, o bórax começará a ferver na superfície do billet e então saberemos que já está na hora de fazer o primeiro caldeamento, nesta primeira passagem pela prensa devemos fazer a primeira prensagem de forma suave e com bastante cuidado para não abrir as pontas do billet.

Forja das barras
Feito o caldeamento do billet iremos forjar barras de 13x13mm de espessura e 240mm de comprimento, para nossa lâmina usaremos 9 barras.
Torção das barras
Com as barras forjadas e cortadas com 240mm vamos fazer a torção, levaremos as barras novamente a forja até atingir temperatura de caldeamento e iniciamos as torções.
Geralmente, não conto a quantidade de voltas que dou em cada barra porém, para barras deste tamanho de 30 a 35 voltas é o suficiente (faço a torção até que as barras fiquem com aparência de uma barra roscada com linhas bem finas e homogêneas) iremos torcer 5 barras para a direita e 4 barras para a esquerda.

Esquadrejamento das barras torcidas
Com as barras torcidas novamente voltamos a forja e começaremos a esquadrejar as barras até que cheguemos a medida de 13x8mm.
Montagem da barra e caldeamento
Limparemos as faces das barras que ficaram com a medida de 13mm removendo toda a carepa até que ter uma superfície limpa e plana.
Com as barras limpas, as empilharemos no sentido da figura abaixo, soldando as pontas e o meio da barra.

Corte da área da ponta (rabo de andorinha)
Com a nossa barra forjada cortaremos a área no lugar onde será a ponta, utilizando um formato parecido com um rabo de andorinha conforme figura abaixo:

Caldeamento da ponta
Feito o corte levaremos nossa barra novamente a forja até atingirmos temperatura de caldeamento, devemos fechar a ponta a fim de chegarmos a um formato de ponta de lança/adaga.
Quando a ponte estiver caldeada (com batidas rápidas e com média força com um martelo de forjador de 1kg a 1,5kg, tomando cuidado para não deformar as barras) daremos o formato final a ponta a depender do modelo de faca.
Finalização da faca
Deste ponto em diante pode ser feito caldeamento de pastilhas para uma faca integral ou não, vai depender do projeto a ser executado.
O desbaste deve ser feito a partir dos 13mm iniciais da barra, pois o desenho vai ficando mais bonito conforme chegamos ao centro da barra, eu costumo deixar minhas facas entre 4 ou 5 mm de dorso com desbaste full flat.
Veja abaixo um exemplo de uma faca com padrão turco (a da foto foi feita com apenas 5 barras):

E aí, curtiu saber mais sobre o processo de confecção de facas de aço damasco? Conta pra gente e aproveite também para conferir ofertas imperdíveis para adquirir materiais para cutelaria artesanal na Loja do Cuteleiro.
Até a próxima!
Fiquei desempregado e procurei fazer comida para vender, gosto de fazer comidas principalmente churrasco de carne, tenho encontrado dificuldades em algumas marcas de facas pois tenho que ficar amolando varias vezes ao dia, procurei diversas marcas e finalmente encontrei vocês que fabricam facas de aço damasco, no momento ainda não tenho condições de comprar uma faca de aço damasco, mas já fiquei satisfeito só de saber da qualidade do custo benefício e de como é fabricado as facas de aço damasco.
Parabéns pelo acabamento e modelo de cada faca fabricada.
Olá, Rivanildo! Desculpe a demora, e boa sorte no negócio! Para o fio durar no dia a dia: passe a chaira algumas vezes durante o trabalho (ela realinha o fio sem gastar a lâmina), deixe a pedra de afiar só para quando a chaira não resolver, e use tábua de madeira ou de polietileno (vidro, pedra e inox acabam com o fio). Temos chairas de vários tamanhos.